

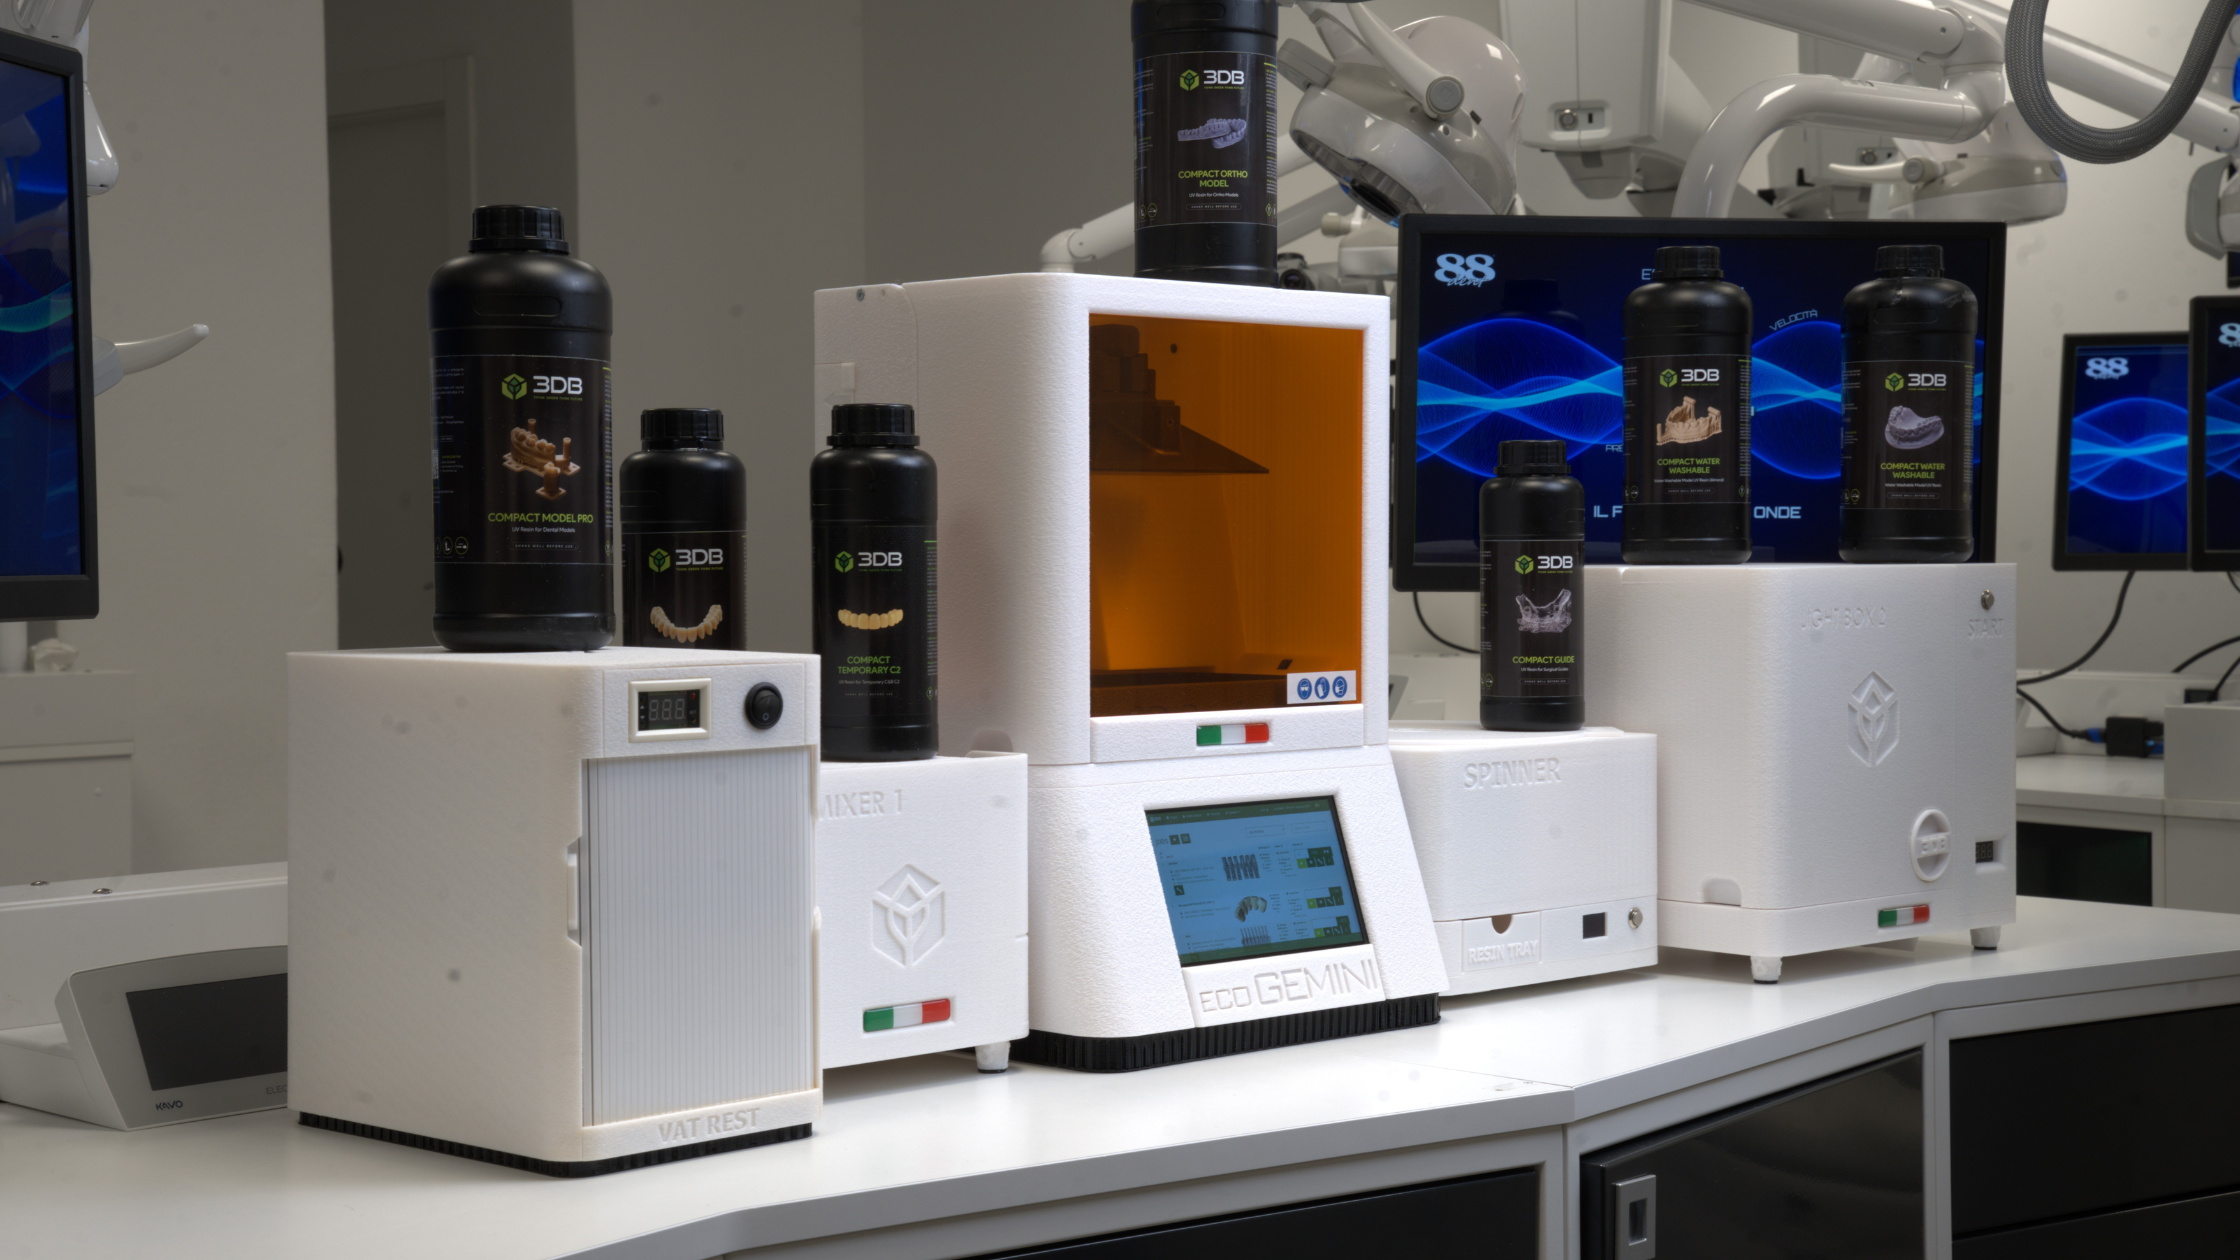
L'integrazione delle tecnologie additive nelle routine cliniche e protesiche rappresenta un punto di svolta per la redditività e la qualità del lavoro odontoiatrico e odontotecnico. Tuttavia, trasformare un investimento in un vero vantaggio competitivo richiede la comprensione delle variabili fisiche, chimiche e gestionali che governano la stampa 3D dentale.
Di seguito analizziamo i fattori chiave per pianificare un acquisto consapevole, evitando colli di bottiglia operativi e scelte sovradimensionate:
Mappa delle tecnologie di fotopolimerizzazione
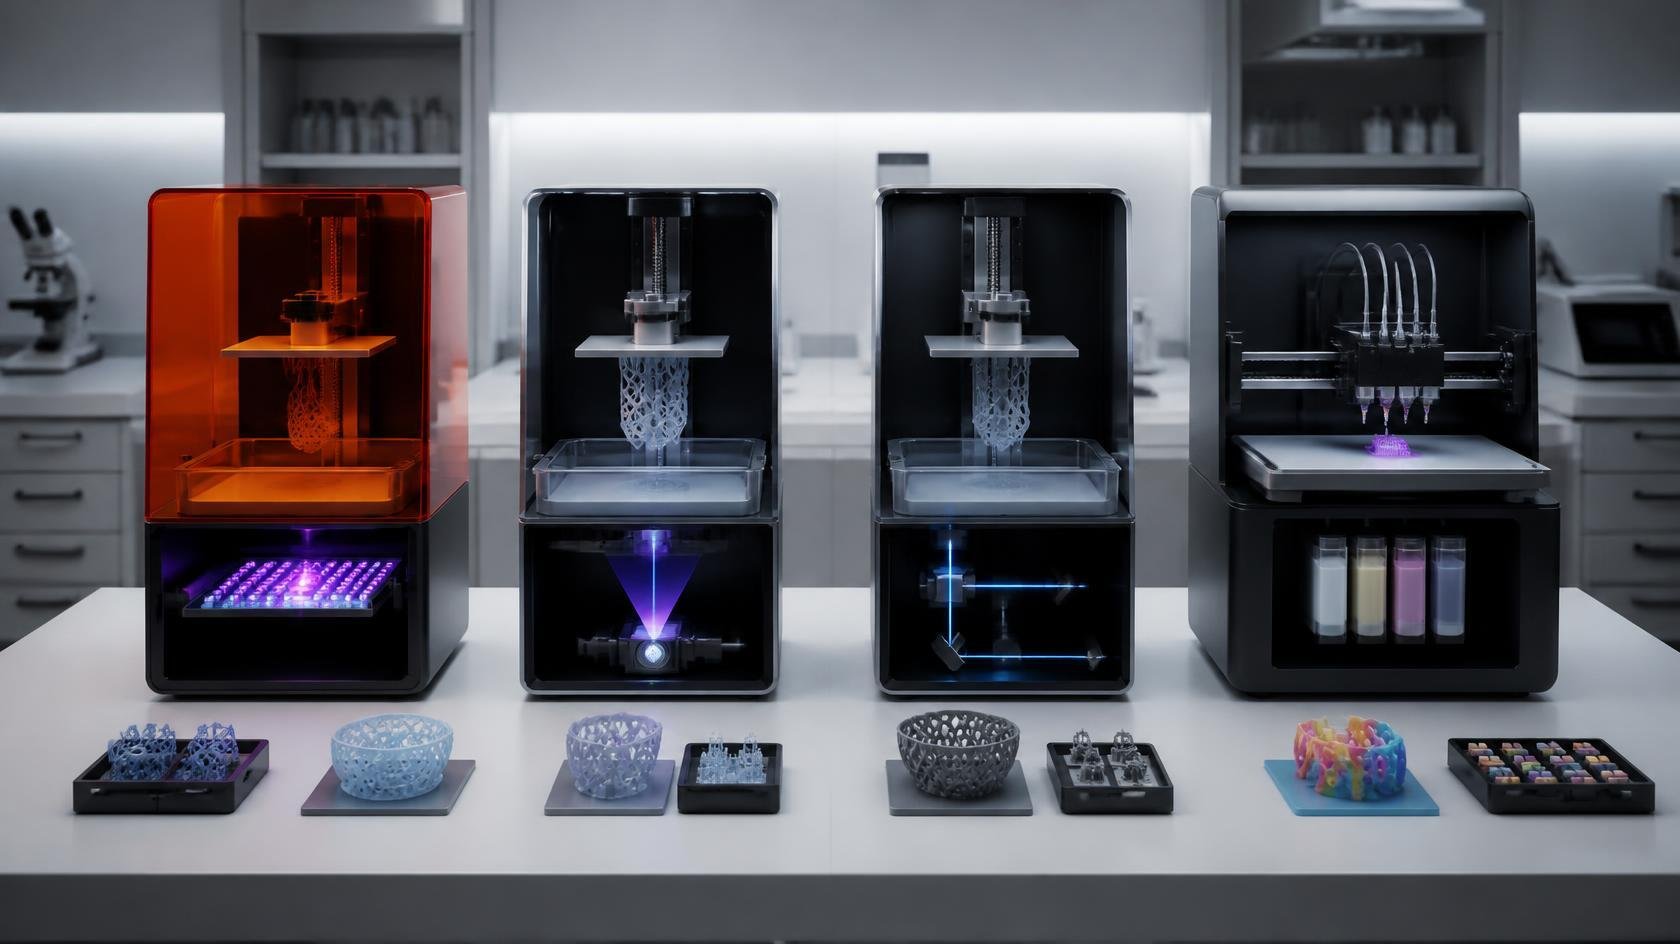
Le tecnologie attualmente prevalenti sul mercato sfruttano la polimerizzazione di resine fotosensibili tramite sorgenti luminose, ma differiscono per architettura e resa:
- Sistemi a Mascheramento LCD (MSLA): Utilizzano una matrice LED UV abbinata a uno schermo LCD che filtra la luce per definire i singoli layer.
- Vantaggi: Tempi di esecuzione indipendenti dal numero di pezzi sul piatto; costo d'accesso contenuto.
- Considerazioni: Lo schermo LCD si degrada con l'uso e richiede una sostituzione periodica tra i costi di manutenzione.
- Proiezione Digitale della Luce (DLP): Un proiettore ottico indirizza l'immagine di ciascuna sezione trasversale sulla resina.
- Vantaggi: Stabilità e uniformità del fascio luminoso nel tempo; elevata accuratezza sui dettagli marginali.
- Considerazioni: L'area di lavoro è spesso contenuta per mantenere alta la risoluzione spaziale.
- Fotopolimerizzazione Laser (SLA): Un raggio laser puntiforme traccia fisicamente le perimetrie di ogni livello.
- Vantaggi: Finitura delle superfici omogenea; ottima gestione delle forme geometriche complesse.
- Considerazioni: La velocità riduce quando si satura il piano di lavoro, poiché il punto laser deve percorrere l'intera superficie dei pezzi.
- Tecnologia Jetting (PolyJet/Material Jetting): Testine ad alta definizione depositano gocce di materiale che vengono istantaneamente polimerizzate da lampade UV.
- Vantaggi: Capacità di combinare più materiali e gradazioni cromatiche nella stessa sessione di lavoro; assenza di bagni di lavaggio.
- Considerazioni: Impegno economico iniziale rilevante e costi di gestione legati a consumabili proprietari.
Correlazione tra indicazioni cliniche e classificazione dei materiali
-
Le tecnologie attualmente prevalenti sul mercato sfruttano la polimerizzazione di resine fotosensibili tramite sorgenti luminose, ma differiscono per architettura e resa:
- Sistemi a Mascheramento LCD (MSLA): Utilizzano una matrice LED UV abbinata a uno schermo LCD che filtra la luce per definire i singoli layer.
- Vantaggi: Tempi di esecuzione indipendenti dalla quantità di oggetti posizionati sul piatto; investimento iniziale molto contenuto.
- Considerazioni: Lo schermo LCD rappresenta un consumabile soggetto ad usura e sostituzione periodica. Inoltre, per garantire una risoluzione spaziale micrometrica (pixel size ridotto), le dimensioni dell'area di lavoro sono spesso volutamente contenute.
- Proiezione Digitale della Luce (DLP): Un proiettore ottico indirizza l'immagine di ciascuna sezione trasversale direttamente sulla resina.
- Vantaggi: Stabilità, longevità e uniformità della sorgente luminosa nel tempo; elevatissima accuratezza e costanza nei dettagli marginali.
- Considerazioni: Il costo dell'unità ottica / proiettore incide maggiormente sull'hardware; anche in questo caso l'area di stampa utile è spesso bilanciata per mantenere la massima risoluzione del chip ottico.
- Fotopolimerizzazione Laser (SLA): Un raggio laser puntiforme traccia fisicamente le perimetrie e i riempimenti di ciascun livello.
- Vantaggi: Finitura delle superfici eccezionalmente omogenea; ottima gestione delle forme geometriche complesse anche su volumi di stampa più ampi.
- Considerazioni: La velocità di produzione diminuisce saturando il piatto di lavoro, poiché il punto laser deve percorrere sequenzialmente l'intera superficie di ciascun elemento.
- Tecnologia Jetting (PolyJet/Material Jetting): Testine ad alta definizione depositano micro-gocce di materiale che vengono istantaneamente polimerizzate da lampade UV.
- Vantaggi: Capacità di combinare più materiali e gradazioni cromatiche all'interno dello stesso ciclo; assenza di bagni di lavaggio in solventi liquidi.
- Considerazioni: Impegno economico iniziale rilevante e costi d'esercizio legati a materiali consumabili e cartucce di tipo proprietario.
- Sistemi a Mascheramento LCD (MSLA): Utilizzano una matrice LED UV abbinata a uno schermo LCD che filtra la luce per definire i singoli layer.
Gestione dell'ecosistema: protocolli chiusi vs Open-Source
La scelta dell'architettura condiziona direttamente l'autonomia operativa, la scalabilità del flusso di lavoro e la sostenibilità dei costi nel tempo.
Soluzioni ad Architettura Aperta (Open-Source / Open-Material)
Scegliere un sistema aperto significa non essere vincolati al catalogo di un singolo produttore, garantendo l'accesso continuo alle migliori resine presenti sul mercato globale (es. KeyPrint, BEGO, Dreve, GC).
- Versatilità e Innovazione Costante: L'operatore può adottare immediatamente i materiali biocompatibili di ultima generazione appena vengono certificati dal mercato, senza attendere che il produttore della stampante aggiorni il proprio ecosistema.
- Controllo Avanzato e Personalizzazione: Consente di calibrare finemente i parametri di stampa (tempi di esposizione, altezze di sollevamento, potenza UV). Questo permette di ottimizzare l'accuratezza per applicazioni ad altissima precisione (come dime chirurgiche complesse o strutture per protesi fissa).
- Ottimizzazione dei Costi e Indipendenza: Riduce in modo incisivo il costo per grammo della resina, trasformandosi in un vantaggio competitivo enorme sui volumi medio-alti. Elimina inoltre il rischio di obsolescenza o blocco delle forniture legato a un unico brand.
- Impatto Operativo: Garantisce massima libertà, sostenibilità economica e indipendenza strategica. Richiede semplicemente l'adozione di profili di stampa validati dai produttori di resina o un minimo di competenza tecnica iniziale per il settaggio.
Soluzioni ad Ecosistema Chiuso (Proprietario)
In questi sistemi la stampante lavora esclusivamente con la gamma di resine e i parametri preimpostati forniti dalla casa madre.
- Standardizzazione e Automazione: Il riconoscimento automatico del materiale e i profili bloccati riducono al minimo l'intervento dell'operatore e il margine di errore umano.
- Impatto Operativo: Offre un approccio plug-and-play immediato e altamente prevedibile, ideale per strutture cliniche che desiderano delegare la stampa al personale di studio senza gestire variabili di calibrazione, accettando in cambio costi dei materiali più elevati e una gamma limitata di resine utilizzabili.
Il ruolo critico delle fasi post-stampa
Un errore comune consiste nel valutare la tecnologia basandosi unicamente sulle prestazioni della stampante. La qualità finale e la validità legale dei dispositivi dipendono in egual misura dal processo di post-produzione:
- Rimozione dei Residui (Lavaggio): La pulizia tramite alcol isopropilico (IPA) o soluzioni dedicate deve rimuovere accuratamente gli eccessi di resina non polimerizzata senza alterare la struttura superficiale.
- Stabilizzazione Meccanica e Chimica (Curing): La fase di esposizione finale in camera UV con controllo termico porta il materiale al massimo grado di conversione dei monomeri. Questa fase è essenziale per raggiungere le proprietà meccaniche dichiarate e per neutralizzare la tossicità dei residui, garantendo la biocompatibilità.
Criteri Operativi per il Profilo d'Acquisto

- Per lo Studio Odontoiatrico (Approccio Chairside): L'obiettivo principale è la semplicità di esecuzione e l'integrazione fluida con il personale interno. Le priorità sono l'affidabilità dei parametri preimpostati, ingombri contenuti e la velocità nella consegna di dime o modelli in giornata.
- Per il Laboratorio Odontotecnico (Produzione Intensiva): Le priorità sono l'ottimizzazione del costo per singolo pezzo, l'accuratezza nei margini protesici e la continuità operativa. La strategia ideale prevede spesso l'impiego combinato di macchine ad altissima precisione per la protesi e di unità ad alto rendimento per la modellistica generale.
Sei interessato a scoprire il nostro sistema di stampa 3d?
